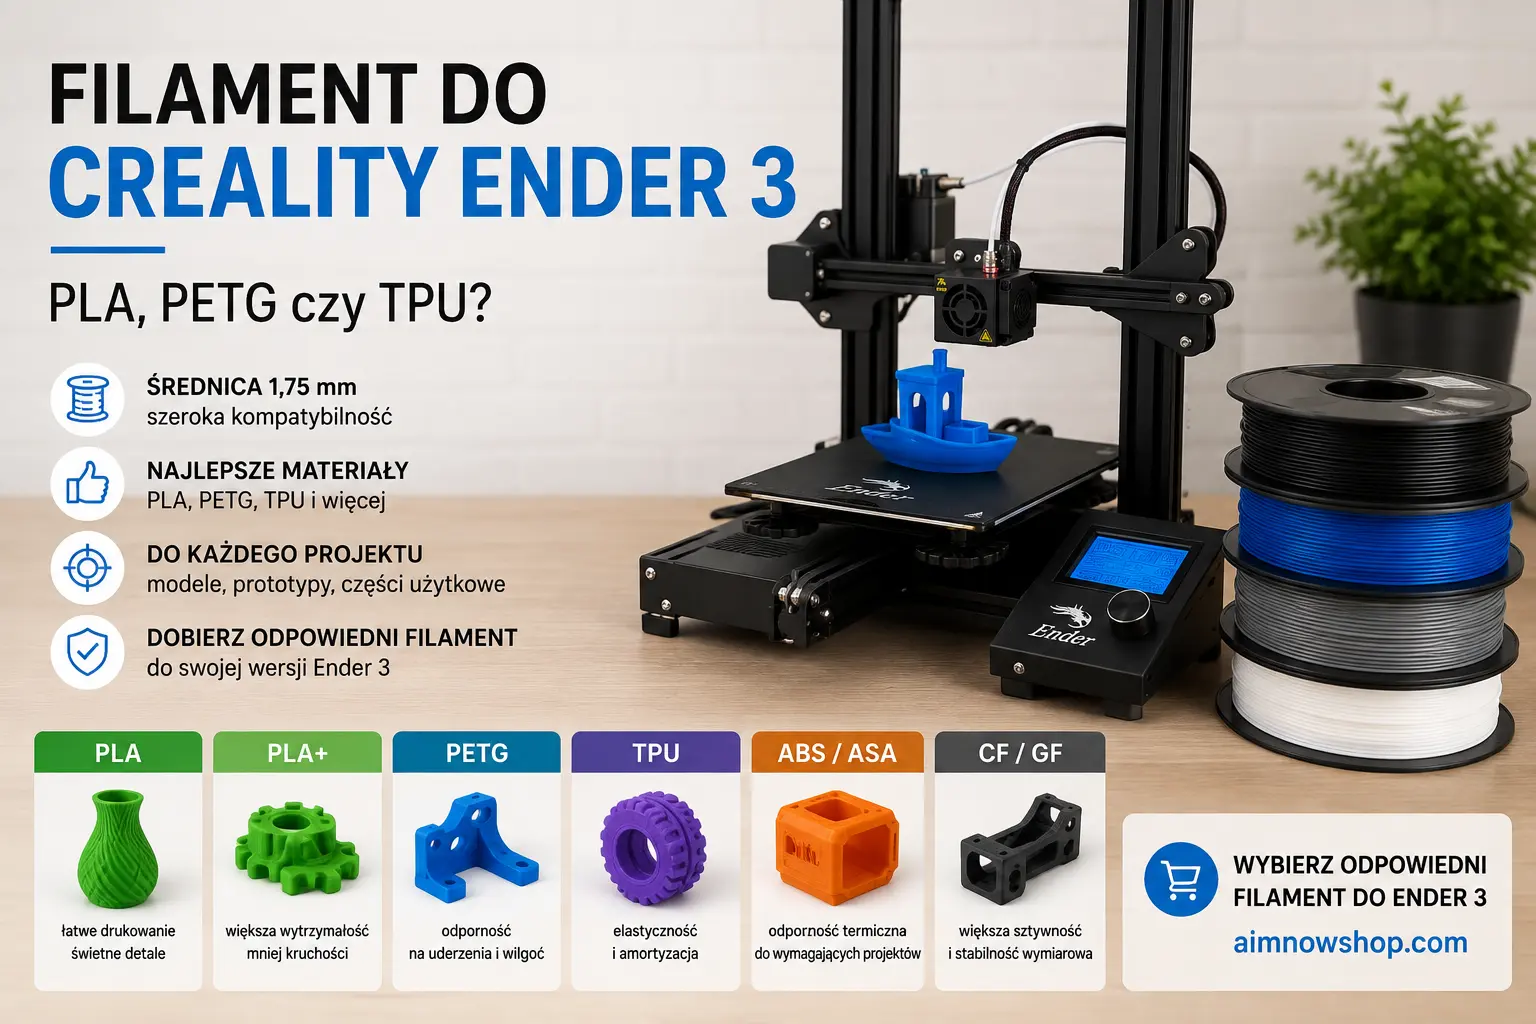
Najbezpieczniejszym filamentem do większości drukarek Creality Ender 3 jest PLA o średnicy 1,75 mm. Materiał dobrze sprawdza się przy pierwszych wydrukach, figurkach, modelach dekoracyjnych, prototypach i prostych organizerach. Gdy gotowy element ma być bardziej użytkowy, warto przejść na PETG. TPU można zastosować do części elastycznych, ale łatwość jego drukowania zależy od konstrukcji ekstrudera w konkretnej wersji urządzenia.
Nazwa Ender 3 obejmuje wiele drukarek różniących się głowicą, ekstruderem, maksymalną temperaturą, powierzchnią stołu i prędkością pracy. Klasyczny Ender 3, Ender 3 V2, Ender 3 V3 SE, Ender 3 V3 KE i Ender 3 V3 nie powinny być traktowane jak identyczne urządzenia.
Przed zakupem trzeba więc ustalić dokładny model drukarki. Filament pasujący do Ender 3 V3 KE może wymagać zbyt wysokiej temperatury albo zamkniętej komory dla starszego Endera 3. Z kolei materiał High Speed może działać w starszej drukarce, ale urządzenie nie wykorzysta w pełni jego zwiększonego przepływu.
Kupujesz pierwszą rolkę do drukarki Ender 3?
Sprawdź filamenty PLA dostępne w AimNowShop i wybierz wariant o średnicy 1,75 mm dopasowany do modeli, prototypów lub codziennych wydruków.
Spis treści
- Dlaczego trzeba sprawdzić dokładny model Ender 3?
- Jaki filament obsługują popularne wersje drukarki?
- Czy każdy filament 1,75 mm pasuje do Ender 3?
- PLA jako pierwsza rolka
- PLA+ do prostych części użytkowych
- Czy warto kupić PLA High Speed?
- PETG do uchwytów, organizerów i obudów
- TPU do elementów elastycznych
- ABS i ASA – kiedy mają sens?
- Filamenty z włóknem węglowym
- Jak ustawić nową rolkę?
- Jak przechowywać filament?
- Najczęstsze błędy
- FAQ
- Checklista przed zakupem
Dlaczego trzeba sprawdzić dokładny model Ender 3?
Creality rozwija serię Ender 3 od wielu lat. Poszczególne wersje zachowały podobną nazwę i zbliżone pole robocze, ale ich możliwości materiałowe nie są takie same.
Starsze konstrukcje, takie jak podstawowy Ender 3 i Ender 3 V2, są najczęściej kojarzone z PLA, PETG i TPU. Korzystają z otwartej ramy, dlatego duże wydruki z materiałów podatnych na skurcz mogą być trudne do wykonania bez dodatkowej obudowy.
Ender 3 V3 SE ma ekstruder bezpośredni Sprite, dyszę osiągającą do 260°C i stół do 100°C. Producent wskazuje PLA, PETG i TPU 95A jako podstawowe obsługiwane materiały.
Ender 3 V3 KE osiąga temperaturę dyszy do 300°C. Producent wymienia PLA, PETG, ABS, ASA i TPU 95A. Drukarka nadal ma jednak otwartą konstrukcję, dlatego możliwość stopienia ABS lub ASA nie oznacza automatycznie stabilnego wykonania dużej obudowy z tego materiału.
Ender 3 V3 ma głowicę do 300°C i jest oficjalnie przystosowany do szerszej grupy filamentów, w tym wybranych materiałów kompozytowych. Przed zastosowaniem filamentu ściernego nadal trzeba sprawdzić rodzaj zamontowanej dyszy.
| Model drukarki | Średnica filamentu | Najbezpieczniejsze materiały | Najważniejsze ograniczenie |
|---|---|---|---|
| Ender 3 / Ender 3 V2 | 1,75 mm | PLA, PLA+, PETG, wybrane TPU | Starszy układ podawania i otwarta rama |
| Ender 3 V3 SE | 1,75 mm | PLA, PLA+, PETG, TPU 95A | Dysza do 260°C i brak zamkniętej komory |
| Ender 3 V3 KE | 1,75 mm | PLA, PETG, TPU 95A, warunkowo ABS i ASA | Otwarta konstrukcja mimo dyszy do 300°C |
| Ender 3 V3 | 1,75 mm | PLA, PETG, TPU, ABS oraz wybrane kompozyty | Materiały ścierne wymagają kontroli dyszy |
Tabela jest punktem wyjścia. Ostateczny wybór powinien uwzględniać aktualną konfigurację drukarki, ponieważ poprzedni właściciel mógł wymienić hotend, ekstruder, dyszę lub powierzchnię roboczą.
Czy każdy filament 1,75 mm pasuje do Creality Ender 3?
Nie. Prawidłowa średnica oznacza jedynie, że włókno ma właściwy wymiar dla układu podawania. Nie potwierdza temperatury, rodzaju ekstrudera, odporności dyszy ani warunków potrzebnych podczas chłodzenia modelu.
Przykładowo PA12 może mieć średnicę 1,75 mm, ale wymagać wysokiej temperatury, dokładnego suszenia i stabilnej komory. Filament z włóknem węglowym może zmieścić się w ekstruderze, ale szybko zużywać standardową mosiężną dyszę.
Przed zakupem trzeba porównać kartę filamentu z możliwościami urządzenia. Znaczenie mają temperatura dyszy i stołu, zalecana prędkość, konieczność zamknięcia drukarki, twardość TPU oraz obecność dodatków ściernych.
Jeżeli podstawowe różnice pomiędzy materiałami nie są jeszcze jasne, pomocny będzie poradnik:
Filament do drukarek 3D – kompletny przewodnik po materiałach
PLA do Ender 3 – najlepszy wybór na początek
PLA jest materiałem, od którego warto rozpocząć pracę z praktycznie każdą wersją Ender 3. Ma niewielki skurcz, nie wymaga zamkniętej komory i pozwala stosunkowo łatwo uzyskać prawidłową pierwszą warstwę.
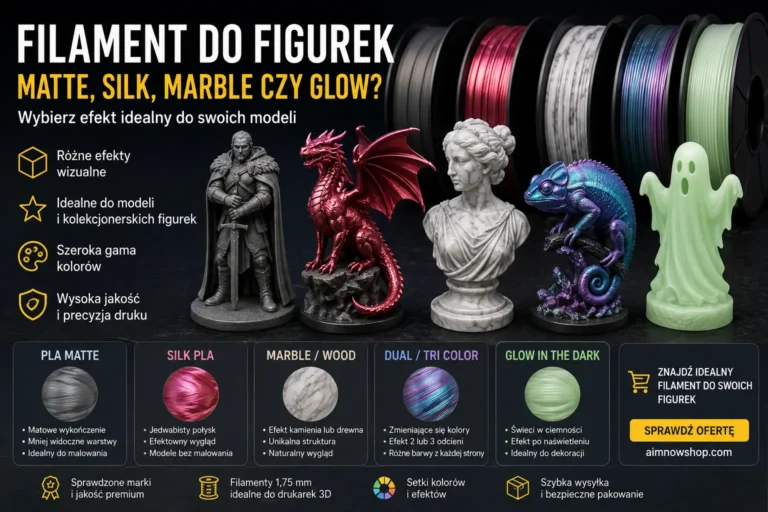
Materiał nadaje się do figurek, dekoracji, prototypów wizualnych, makiet, modeli edukacyjnych, gadżetów i elementów wyposażenia biurka. Dobrze odwzorowuje detale, dlatego sprawdza się również przy mniejszych dyszach i modelach wymagających czytelnej powierzchni.
PLA nie będzie jednak najlepszym rozwiązaniem do części pozostawianej w rozgrzanym samochodzie, przy grzejniku albo w pełnym słońcu. Wysoka temperatura może doprowadzić do zmiękczenia lub odkształcenia modelu.
Do pierwszej rolki warto wybrać standardowy kolor, który zostanie wykorzystany w wielu projektach. Czarny, biały, szary lub czerwony filament pozwala wykonać zarówno testy, jak i gotowe modele bez konieczności natychmiastowego kupowania dużego zestawu.
PLA+ do prostych części użytkowych
PLA+ jest modyfikowaną odmianą PLA. W zależności od receptury producenta może zapewniać lepszą udarność, mocniejsze połączenie warstw albo mniejszą podatność na kruche pękanie.
Dobrze sprawdza się przy prostych uchwytach, stojakach, organizerach, obudowach elektroniki, gadżetach oraz prototypach, które będą częściej dotykane i przenoszone.
Nazwa PLA+ nie oznacza jednak jednej znormalizowanej receptury. Dwie rolki różnych producentów mogą wymagać innych temperatur i zapewniać odmienne właściwości. Nowy materiał powinien otrzymać własny profil, nawet jeżeli poprzednia rolka również była oznaczona jako PLA+.
PLA+ nadal nie zastępuje PETG, ABS ani ASA w projektach narażonych na wysoką temperaturę lub długotrwałe użytkowanie na zewnątrz.
Czy PLA High Speed ma sens w drukarce Ender 3?
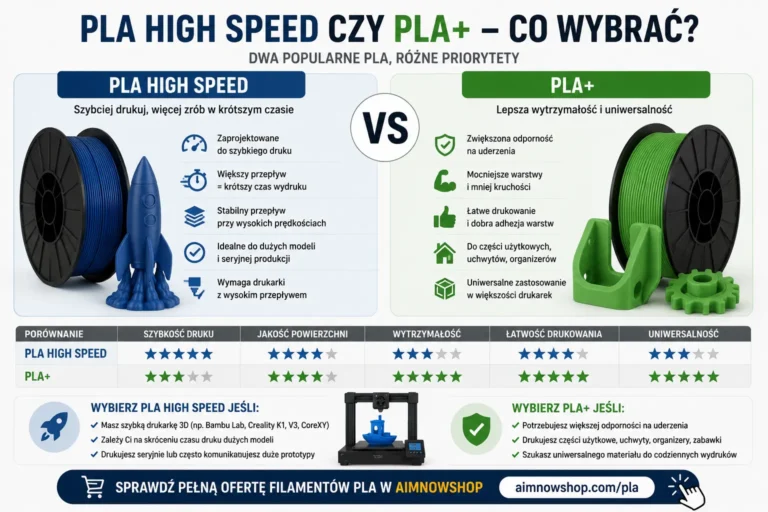
Filament PLA High Speed jest projektowany z myślą o większym przepływie materiału. Ma największy sens w nowszych drukarkach, takich jak Ender 3 V3 SE, KE lub V3, które osiągają większe prędkości niż starsze generacje.
Nie oznacza to, że standardowego PLA nie można używać w szybkiej drukarce. Zwykły materiał także może dawać poprawne rezultaty, jeżeli maksymalny przepływ zostanie dopasowany do jego możliwości.
PLA High Speed warto rozważyć przy większych modelach, seryjnym wykonywaniu produktów i profilach wykorzystujących wysokie przyspieszenia. Nie będzie jednak przyspieszać każdego fragmentu wydruku. Slicer nadal zwolni na zewnętrznych ściankach, niewielkich detalach, mostach i krótkich warstwach.
W klasycznym Ender 3 lub Ender 3 V2 zakup filamentu High Speed nie jest konieczny. Materiał będzie działał, ale ograniczeniem pozostaną możliwości hotendu, ekstrudera i mechaniki drukarki.
PETG do uchwytów, organizerów i obudów
PETG jest dobrym drugim materiałem po opanowaniu PLA. Sprawdza się w projektach, w których liczy się większa odporność użytkowa, mniejsza kruchość i lepsze zachowanie w kontakcie z wilgocią.
Można wykorzystać go do organizerów, pojemników, uchwytów, wsporników, obudów, osłon i prototypów funkcjonalnych. Materiał jest obsługiwany przez popularne wersje Ender 3, ale wymaga dokładniejszego ustawienia niż PLA.
Typowymi problemami są nitkowanie, gromadzenie tworzywa na dyszy oraz zbyt mocne przywieranie pierwszej warstwy. Przyczyną może być wilgotna rolka, zbyt wysoka temperatura, niewłaściwa retrakcja albo przesadne dociśnięcie dyszy do stołu.
W starszych drukarkach z ekstruderem Bowden trzeba ostrożnie dobierać retrakcję. W modelach z ekstruderem bezpośrednim, takich jak V3 SE i KE, wartości będą inne. Kopiowanie profilu pomiędzy różnymi generacjami Ender 3 może więc pogorszyć rezultat.
Potrzebujesz materiału do elementów użytkowych?
Porównaj filamenty PETG 1,75 mm dostępne w AimNowShop i wybierz kolor do uchwytów, organizerów, obudów lub prototypów.
TPU do elastycznych wydruków
TPU służy do wykonywania modeli, które mają się zginać, amortyzować albo dopasowywać do innych elementów. Typowe zastosowania obejmują uszczelki, odbojniki, podkładki antypoślizgowe, etui, osłony i elastyczne łączniki.
Najłatwiej rozpocząć od TPU o twardości około 95A. Bardzo miękkie odmiany są trudniejsze do prowadzenia i mogą wyginać się pomiędzy kołami ekstrudera a hotendem.
Ender 3 V3 SE i KE mają ekstruder bezpośredni, co ułatwia kontrolowanie elastycznego włókna. W starszym Ender 3 z długą rurką Bowden drukowanie TPU jest możliwe, ale zwykle wymaga wolniejszej pracy i dokładnego prowadzenia materiału.
TPU silnie reaguje na wilgoć. Zawilgocona rolka może syczeć, tworzyć pęcherzyki i pozostawiać nierówną powierzchnię. Materiał należy przechowywać w szczelnym pojemniku i suszyć zgodnie z zaleceniami producenta.
ABS i ASA – czy nadają się do Ender 3?
Odpowiedź zależy od konkretnej wersji i wielkości modelu. Ender 3 V3 KE oraz V3 osiągają temperaturę odpowiednią dla części filamentów ABS i ASA. Nadal pozostają jednak drukarkami z otwartą ramą.
ABS i ASA kurczą się podczas chłodzenia. W przypadku dużych, płaskich elementów może to powodować podwijanie narożników, pękanie warstw oraz utratę wymiarów. Niewielki model może się udać, podczas gdy duża obudowa wykonana z tej samej rolki zostanie zdeformowana.
Regularne drukowanie z tych materiałów wymaga stabilnego środowiska, ochrony przed przeciągami i odpowiedniej wentylacji. Osłona ustawiona wokół drukarki może poprawić warunki, ale nie powinna ograniczać chłodzenia elektroniki ani stwarzać zagrożenia pożarowego.
ASA warto rozważyć do elementów użytkowanych na zewnątrz, ponieważ lepiej znosi promieniowanie UV niż typowe ABS. Nie jest jednak dobrym pierwszym filamentem do nauki obsługi Endera 3.
Filamenty z włóknem węglowym i szklanym
Materiały oznaczone jako CF lub GF zawierają dodatki ścierne. Mogą poprawiać sztywność, stabilność wymiarową lub wygląd powierzchni, ale przyspieszają zużycie mosiężnej dyszy.
Przed zastosowaniem takiego filamentu trzeba sprawdzić wyposażenie konkretnej drukarki. Konieczna może być dysza ze stali hartowanej, odpowiednie koła ekstrudera oraz większa średnica otworu dyszy.
Nie każdy Ender 3 jest fabrycznie przygotowany do regularnego drukowania kompozytów. Samo osiągnięcie wymaganej temperatury nie wystarcza.
Do typowego organizera lub uchwytu PETG będzie często prostszym i tańszym wyborem. Filament kompozytowy ma sens wtedy, gdy jego konkretne właściwości są rzeczywiście potrzebne w gotowej części.
Jak ustawić nową rolkę w Creality Print lub Cura?
Nowy filament najlepiej rozpocząć od profilu odpowiadającego rzeczywistemu rodzajowi tworzywa. Nie należy wybierać profilu tylko dlatego, że zgadza się kolor szpuli.
Zakres temperatur podany przez producenta rolki jest punktem wyjścia. Rzeczywiste ustawienie zależy od prędkości, konstrukcji hotendu, średnicy dyszy i oczekiwanego wyglądu powierzchni.
Przed wielogodzinnym wydrukiem warto wykonać niewielki test temperatury oraz przepływu. Pozwala to zauważyć niedostateczne topienie, słabe połączenie warstw, nitkowanie lub zbyt duży wypływ materiału.
Nie należy zmieniać jednocześnie temperatury, retrakcji, przepływu i chłodzenia. Po zmianie jednego parametru trzeba wykonać test i porównać rezultat.
Profil przygotowany dla Ender 3 V2 nie powinien być automatycznie kopiowany do V3 KE. Urządzenia różnią się ekstruderem, hotendem, przyspieszeniem i typową prędkością pracy.
Jak przechowywać filament do Ender 3?
Filament pochłania wilgoć z otoczenia, choć poszczególne materiały robią to w różnym tempie. Największej uwagi wymagają TPU, PETG, poliamidy i materiały rozpuszczalne.
Po zakończeniu drukowania rolkę należy zabezpieczyć przed rozwinięciem i umieścić w szczelnym worku albo pojemniku z pochłaniaczem wilgoci. Pozostawianie materiału na uchwycie przez wiele tygodni może pogorszyć jakość kolejnych wydruków.
Objawami zawilgocenia są trzaski dochodzące z dyszy, pęcherzyki, szorstka powierzchnia, nitkowanie oraz nierówny przepływ. W takiej sytuacji samo podniesienie temperatury zwykle nie rozwiąże problemu.
Suszenie musi być dopasowane do tworzywa i rodzaju szpuli. Zbyt wysoka temperatura może zdeformować rolkę albo skleić zwoje filamentu.
Najczęstsze błędy przy wyborze filamentu
Częstym błędem jest kupowanie najbardziej zaawansowanego materiału tylko dlatego, że ma wysokie parametry w opisie. Jeżeli drukarka nie zapewnia właściwej temperatury, dyszy i warunków chłodzenia, rezultat może być gorszy niż przy poprawnie wydrukowanym PLA.
Problemem jest również traktowanie wszystkich drukarek Ender 3 jak jednego modelu. Ustawienia i materiały odpowiednie dla V3 KE nie muszą być właściwe dla starszego Endera 3 V2.
Kolejnym błędem jest ignorowanie wilgoci. Użytkownik zmienia temperaturę i retrakcję, choć przyczyną nitkowania jest zawilgocona rolka.
Nie warto także rozpoczynać dużego projektu natychmiast po otwarciu nowego filamentu. Niewielki test zużywa mało materiału, a może ochronić przed nieudanym, kilkunastogodzinnym wydrukiem.
FAQ – filament do Creality Ender 3
Jaki filament kupić do Creality Ender 3 na początek?
Najbezpieczniejszym wyborem będzie standardowe PLA lub PLA+ o średnicy 1,75 mm. Materiały są stosunkowo łatwe w drukowaniu i nadają się do większości pierwszych projektów.
Czy każdy filament 1,75 mm pasuje do Ender 3?
Nie. Średnica będzie odpowiednia, ale trzeba jeszcze sprawdzić temperaturę, konstrukcję ekstrudera, rodzaj dyszy, wymagania dotyczące komory i właściwości materiału.
Czy PETG nadaje się do Ender 3?
Tak. PETG można drukować na popularnych wersjach Ender 3. Wymaga jednak osobnego profilu, dobrej kontroli pierwszej warstwy oraz suchej rolki.
Czy Ender 3 drukuje z TPU?
Tak, ale poziom trudności zależy od ekstrudera. Modele z napędem bezpośrednim, takie jak V3 SE i KE, lepiej prowadzą elastyczny filament niż starsze konstrukcje Bowden.
Czy Ender 3 V3 SE drukuje z ABS?
Producent oficjalnie wskazuje dla V3 SE przede wszystkim PLA, PETG i TPU 95A. ABS wymaga bardziej stabilnych warunków, a dysza tej wersji osiąga maksymalnie 260°C.
Czy Ender 3 V3 KE drukuje z ASA?
Producent wymienia ASA jako materiał obsługiwany przez V3 KE. Drukarka ma jednak otwartą ramę, dlatego większe modele mogą wymagać ochrony przed przeciągami i stabilnej temperatury otoczenia.
Czy warto kupić PLA High Speed do starszego Ender 3?
Można go używać, ale starsza drukarka nie musi wykorzystać jego pełnych możliwości. Standardowe PLA będzie zazwyczaj wystarczające.
Czy filament trzeba suszyć przed drukowaniem?
Nie każda nowa rolka wymaga suszenia. Jeżeli materiał strzela w dyszy, tworzy pęcherzyki, nadmiernie nitkuje lub ma nierówną powierzchnię, wilgoć może być przyczyną problemu.
Czy filament z włóknem węglowym pasuje do Ender 3?
Zależy od modelu i wyposażenia. Materiał CF jest ścierny i może wymagać utwardzonej dyszy, odpowiedniego ekstrudera oraz temperatury zgodnej z konkretnym tworzywem.
Jaką masę rolki wybrać?
Standardowa szpula 1 kg jest praktyczna do regularnego drukowania. Mniejsza rolka może być lepsza do testu nowego materiału, efektu lub koloru.
Checklista przed zakupem filamentu do Creality Ender 3
- Sprawdź pełną nazwę i wersję swojej drukarki.
- Potwierdź, że urządzenie korzysta z filamentu 1,75 mm.
- Porównaj temperaturę dyszy i stołu z wymaganiami materiału.
- Sprawdź, czy drukarka ma ekstruder Bowden czy direct drive.
- Ustal, czy materiał wymaga zamkniętej komory.
- Przy TPU sprawdź twardość i zalecaną prędkość.
- Przy filamentach CF lub GF zweryfikuj rodzaj dyszy.
- Dobierz tworzywo do zastosowania gotowego modelu.
- Przygotuj możliwość szczelnego przechowywania rolki.
- Przed dużym projektem wykonaj mały wydruk testowy.
Jaki filament do Ender 3 ostatecznie wybrać?
Dla większości użytkowników najlepsza kolejność nauki wygląda następująco: rozpoczęcie od PLA, następnie przejście do PETG, a dopiero później testowanie TPU i materiałów wymagających bardziej kontrolowanych warunków.
PLA będzie właściwe do modeli, dekoracji, figurek i prototypów. PLA+ sprawdzi się w prostych częściach użytkowych. PETG warto wybrać do organizerów, obudów i uchwytów. TPU jest przeznaczone do elementów elastycznych.
ABS, ASA i kompozyty należy kupować dopiero po potwierdzeniu, że konkretna wersja Ender 3 oraz jej wyposażenie są właściwie przygotowane.
Najlepszy filament nie jest materiałem o najwyższej temperaturze lub najbardziej zaawansowanej nazwie. Jest nim tworzywo, które odpowiada projektowi i może zostać prawidłowo przetworzone przez posiadaną drukarkę.